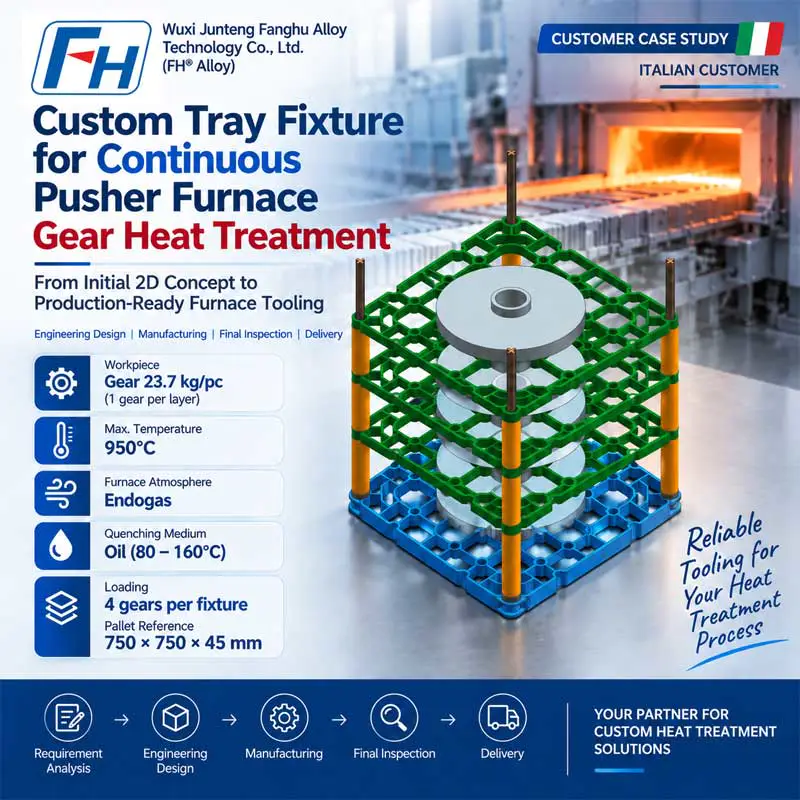
Custom Tray Fixture System til kontinuerlig pusher-ovn Gear-varmebehandling
Kundecasestudie | Engineering Design, Tegningsgodkendelse, Fremstilling & Levering
Produkt: Brugerdefineret varmebehandlingsbakkebeslagssystem
Ovn type: Kontinuerlig pusherovn
Ansøgning: Kemisk-termisk behandling af gear
Ovns atmosfære: Endogas
Maksimal temperatur: 950°C
Slukkende medium: Olie, 80-160°C
Arbejdsemne: Gear, ca. 23,7 kg/stk
Indlæser: 4 gear pr. armatur
Indledende bakkereference: 750 × 750 × 45 mm
Indlæsning/aflæsning: Manual
Foreløbig mængde: 40 sæt
Producent: Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (FH® Alloy)
Projektoversigt
FH® Alloy modtog en forespørgsel om et tilpasset varmebehandlingsbakkearmatursystem til brug i en kontinuerlig skubbeovn til kemisk-termisk behandling af gear.
Kunden havde et indledende 2D koncept og applikationsskitse, men tegningerne var ikke fuldstændige nok til direkte produktion.
I stedet bad de FH® Alloy om at bruge vores erfaring med ovnværktøj til at bestemme og optimere:
- bakke dimensioner,
- støttestruktur,
- lodret styrearrangement,
- mellemliggende bøsninger,
- støbemateriale,
- og den overordnede rack-konfiguration.
En komplet ingeniørtegning var påkrævet for at kundens slutbruger kunne gennemgå og godkende før produktion.
Efter teknisk evaluering færdiggjorde FH® Alloy armaturets design, udarbejdede de nødvendige tegninger, fortsatte med fremstillingen efter godkendelse, udførte den endelige kvalitetsinspektion og leverede det færdige værktøj.
Dette projekt involverede derfor meget mere end simpel bygge-til-print fremstilling.
Det var en komplet:
Ansøgningsgennemgang → Engineering Design → Tegningsgodkendelse → Fremstilling → Inspektion → Levering
Kundens driftsbetingelser
Kunden leverede detaljerede varmebehandlingsoplysninger for at understøtte armaturets design.
| Vare | Kundekrav |
| Ovn type | Kontinuerlig pusherovn |
| Proces | Kemisk-termisk behandling |
| Ovn atmosfære | Endogas |
| Maksimal temperatur | 950°C |
| Slukkende medium | Olie |
| Olie Temperature | 80-160°C |
| Hovedemne | Gear |
| Gear Vægt | Ca. 23,7 kg/stk |
| Gear pr. armatur | 4 stk |
| Indledende bakkereference | 750 × 750 × 45 mm |
| Indlæsningsmetode | Manual |
| Aflæsningsmetode | Manual |
| Foreløbig mængde | Ca. 40 sæt |
Disse parametre dannede grundlaget for FH® Alloys tekniske design.
Kunden har brug for mere end en 2D-tegning
Et af hovedtrækkene i dette projekt var, at kunden allerede havde en grundlæggende skitse, men stadig krævede, at FH® Alloy udviklede det komplette produktionsklare armaturdesign.
Kunden bad specifikt FH® Alloy om at bruge vores praktiske leveringserfaring til at bestemme en passende konfiguration til:
- bakke struktur,
- står/støtter,
- lodrette guider,
- mellemliggende bøsninger,
- støbemateriale,
- og komponentdimensioner.
Den færdige ingeniørtegning skulle derefter indsendes til kunden til godkendelse.
Dette er forskelligt fra konventionel OEM-produktion, hvor leverandøren blot følger en færdig tegning.
Til dette projekt deltog FH® Alloy direkte i ingeniørfasen.
Ingeniørudfordring
Værktøjet skulle fungere pålideligt under flere krævende forhold.
1. Kontinuerlig pusherovndrift
I en skubbeovn flyttes bakker og inventar gentagne gange gennem ovnlinjen.
Værktøjet skal derfor overveje:
- gentagne mekaniske bevægelser,
- understøtte stabilitet,
- dimensionel konsistens,
- og pålidelig kontakt mellem armaturets komponenter.
Strukturen skal være egnet ikke kun til høj temperatur, men også til gentagne produktionscyklusser.
2. Gear Indlæser
Hvert forarbejdet gear vejede cirka:
23,7 kg
Kunden havde til hensigt at indlæse:
4 gear pr. armatur
Dette betød, at den grundlæggende vægt af emnet var ca.
94,8 kg pr. læsseenhed
før du overvejer selve armaturets vægt.
FH® Alloy var derfor nødt til at evaluere støttepositionerne og bakkestrukturen, så gearene kunne læsses sikkert og vægten fordeles effektivt.
3. 950°C Endogas Atmosfære
Armaturet var beregnet til kemisk-termisk behandling ved temperaturer op til:
950°C
i en endogas atmosfære.
Ved denne temperatur skal ovnværktøj opretholde tilstrækkelig højtemperaturstyrke og dimensionsstabilitet gennem gentagne produktionscyklusser.
Støbematerialet og de strukturelle sektioner skulle derfor vælges sammen i stedet for uafhængigt.
4. Olieslukning ved 80-160°C
Efter varmebehandling udsættes værktøjet for oliehæmmende forhold.
Kunden specificerede et olietemperaturområde på:
80–160°C
Denne store temperaturændring fra ovndrift til bratkøling skaber termisk stress i værktøjet.
Af denne grund overvejede FH® Alloy:
- termisk ekspansion,
- termisk sammentrækning,
- strukturel stivhed,
- støtte geometri,
- og potentiel deformation
under ingeniørfasen.
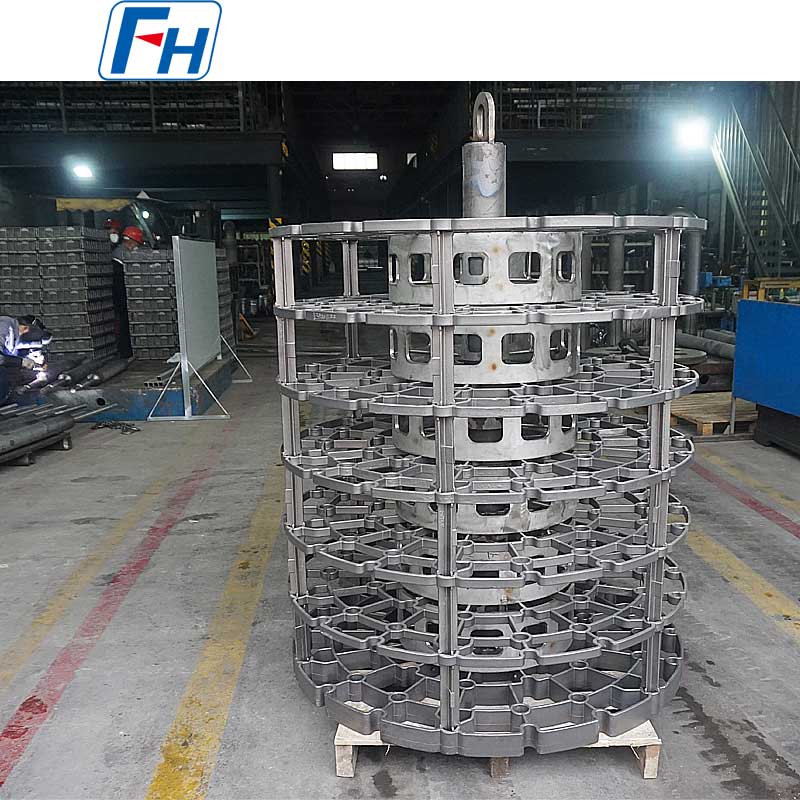
Foreslået armaturstruktur
Ifølge kundens oprindelige koncept indeholdt et racksystem flere nøglekomponenter.
Disse omfattede:
Bundbakker
Kundens oprindelige reference indikerede en bakkestørrelse på ca.
750 × 750 × 45 mm
FH® Alloy gennemgik bakkegeometrien i henhold til gearbelastningen og ovnforholdene.
Lodrette guider
Det indledende rack-koncept inkluderede:
4 lodrette guider
Disse guider hjælper med at opretholde den relative position af de stablede fiksturkomponenter og understøtter det overordnede arrangement under lastning og ovndrift.
Mellembøsninger
Kundens koncept omfattede:
12 mellembøsninger
FH® Alloy vurderede bøsningsarrangementet sammen med de lodrette understøtninger og bakkestrukturen for at sikre praktisk montering og afstand.
Optimering til manuel på- og aflæsning
Kunden angav specifikt, at armaturerne ville blive læsset og losset manuelt.
Dette var et vigtigt designinput.
Værktøjet skulle derfor ikke kun tage hensyn til ovnens ydeevne, men også operatørens anvendelighed.
FH® Alloy anmeldt:
- tilgængelighed til gearene,
- bakkeafstand,
- støtte stillinger,
- håndtering af komponenter,
- og praktisk montering.
Målet var at give tilstrækkelig strukturel styrke uden at gøre lastningsprocessen unødigt vanskelig.
Understøttelse af materialevalg
Kunden bad også FH® Alloy om at anbefale et passende støbemateriale baseret på vores erfaring.
Til varmebehandlingsværktøj bør materialevalg overveje:
- 950°C maksimal temperatur,
- endogas atmosfære,
- olieslukning,
- termisk cykling,
- arbejdsemnebelastning,
- og armaturstruktur.
FH® Alloy vurderede derfor materialet sammen med det endelige design frem for at behandle materialevalg som en separat købsbeslutning.
Denne type teknisk support er især vigtig, når en kunde har procesdata, men endnu ikke har færdiggjort ovnværktøjsspecifikationen.
Fra indledende skitse til komplet ingeniørtegning
Kunden krævede, at FH® Alloy leverede tegninger til teknisk godkendelse inden produktion.
Projektets arbejdsgang var derfor:
Kunde 2D koncept / Driftsdata
↓
Proces- og belastningsanalyse
↓
Udvikling af bakke- og stativstruktur
↓
Guide- og bøsningsoptimering
↓
Materialevurdering
↓
Komplet ingeniørtegning
↓
Kunde-/slutbrugeranmeldelse
↓
Produktionsgodkendelse
Dette godkendelsestrin reducerede risikoen for misforståelser før fremstilling og sikrede, at produktionsværktøjet matchede kundens applikationskrav.
Kundernes tillid til FH® Alloys tekniske kapacitet
En vigtig del af dette projekt var kundens forventning om, at FH® Alloy ville bidrage med ingeniørerfaring frem for kun at give et tilbud.
Kunden bad os specifikt om at hjælpe med at vælge:
- den optimale bakkestørrelse,
- stativ / stativ dimensioner,
- mellemliggende bøsninger,
- og støbemateriale.
De udtrykte også tillid til FH® Alloys erfaring med at levere varmebehandlingsværktøj og anmodede om vores tekniske tegninger til deres kundes tekniske godkendelse.
Dette demonstrerer den rolle, FH® Alloy kan spille som en ingeniør- og produktionspartner, snarere end kun en komponentleverandør.
Fremstilling
Efter at designet og tegningerne var godkendt, gik FH® Alloy videre med produktionen af armaturet.
Fremstilling was carried out according to the final engineering drawings, with particular attention to:
- bakke geometri,
- guide positioner,
- bøsning dimensioner,
- monteringskompatibilitet,
- og dimensionel sammenhæng mellem forskellige armaturers komponenter.
For et flerkomponentsystem som dette er dimensionskontrol især vigtig, fordi alle dele skal arbejde sammen under lastning og ovndrift.
Afsluttende kvalitetskontrol
Før afsendelse gennemførte FH® Alloy slutinspektion af det færdige værktøj.
Kvalitetskontrol inkluderet:
Dimensionel inspektion
Kontrol af hovedmål i forhold til de godkendte produktionstegninger.
Strukturel inspektion
Inspicering af bakker, guider, understøtninger og tilslutningskomponenter.
Monteringskompatibilitet
Bekræftelse af, at de enkelte komponenter passede korrekt sammen som et komplet stativsystem.
Tegning overensstemmelse
Verifikation af, at de færdige produkter matchede det kundegodkendte ingeniørdesign.
Efter at produkterne havde bestået den endelige inspektion, blev de klargjort til forsendelse.
Projektspecifikationer
| Vare | Specifikation |
| Produkt | System til varmebehandlingsbakke |
| Ovn type | Kontinuerlig pusherovn |
| Ansøgning | Kemisk-termisk behandling af gear |
| Atmosfære | Endogas |
| Maksimal temperatur | 950°C |
| Slukning | Olie |
| Slukning Oil Temperature | 80-160°C |
| Gear Vægt | Ca. 23,7 kg/stk |
| Loading | 4 gear pr. armatur |
| Arbejdsemnebelastning | Ca. 94,8 kg pr. armatur |
| Indledende bakkereference | 750 × 750 × 45 mm |
| Lastning / Losning | Manual |
| Hovedkomponenter | Trays Lodrette guider Mellembøsninger |
| Foreløbig mængde | Ca. 40 sæt |
| Tegningsstatus | Kunden leverede indledende koncept; komplette tegninger udviklet af FH® Alloy |
| Projektets omfang | Design → Godkendelse → Produktion → Eftersyn → Levering |
Projektets højdepunkter
Engineering Beyond Build-to-Print
Kunden havde et indledende 2D-koncept, men FH® Alloy var ansvarlig for at udvikle de komplette produktionsklare værktøjstegninger.
Designet omkring virkelige procesforhold
Armaturets design overvejede:
950°C Endogas Oil Quenching Gear Belastning Manuel håndtering
i stedet for blot at følge ydre dimensioner.
Komplet racksystem
Projektet involverede ikke kun bakker, men også:
- lodrette guider,
- mellemliggende bøsninger,
- støtter,
- og relaterede strukturelle komponenter.
Kundegodkendelse før produktion
FH® Alloy leverede komplette tekniske tegninger, som kunden og slutbrugeren kunne gennemgå før fremstilling.
Fuld projektudførelse
Projektet omfattede:
Engineering Design → Tegningsgodkendelse → Fremstilling → Slutinspektion → Levering
Hvorfor vælge FH® legering til pusherovnværktøj?
Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (FH® Alloy) designer og fremstiller tilpasset ovnværktøj til industrielle varmebehandlingsapplikationer, herunder:
- Skubbeovnsbakker
- Varmebehandlingsbakker
- Varmebehandlingsarmaturer
- Ovnskurve
- Værktøj til karbureringsovn
- Kontinuerlig ovninventar
- Vakuumovnsarmaturer
- Pit Furnace Inventar
- Brugerdefinerede varmebestandige legeringsstøbegods
Vi kan arbejde fra:
- komplette produktionstegninger,
- foreløbige 2D-skitser,
- emne tegninger,
- eksisterende armaturprøver,
- eller blot ovndriftsdata.
Har du brug for et armatur designet ud fra dine procesforhold?
Du behøver ikke nødvendigvis en komplet værktøjstegning, før du kontakter FH® Alloy.
Til ingeniørevaluering kan du give:
- ovn type,
- proces temperatur,
- atmosfære,
- bratkølingsmetode,
- emnemål,
- emne vægt,
- antal dele pr. armatur,
- indlæsningsmetode,
- ovnens arbejdsområde,
- og eventuelle indledende skitser eller fotos.
FH® Alloy kan derefter understøtte:
Ansøgningsgennemgang → Armaturdesign → Komplet tegning → Fremstilling → Inspektion → Levering
Om FH® Alloy
Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (FH® Alloy) er specialiseret i tilpassede varmebehandlingsarmaturer og højtemperaturlegeringskomponenter til industrielle ovnanvendelser.
Vores kapaciteter dækker ingeniørdesign, varmebestandig legeringsstøbning, bearbejdning, montage og tilpasset ovnværktøjsproduktion.
Engineering Design | Custom Manufacturing | Varmebehandlingsovnsløsninger

 0086-13338774804

 Sep 17, 2026
 Category
 FH® højtydende gasventil til industrielle systemer
 FH® Cr25Ni20 varmebehandlingsarmaturer til AFC-brøndovne
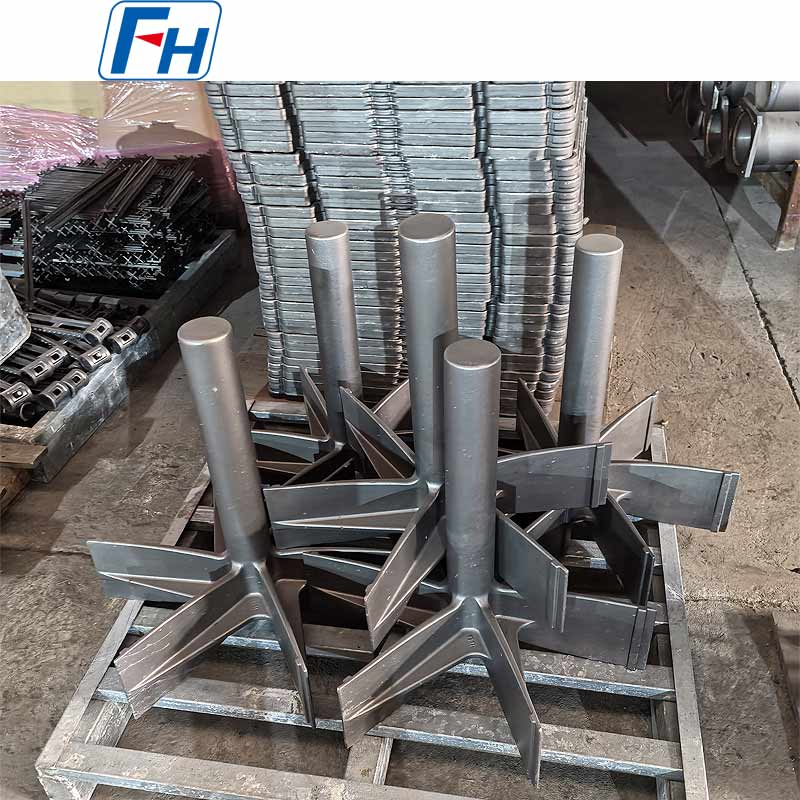 FH® svejsede blæserblade til højtemperaturovne - 1.4848, anti-krybning, dynamisk balancering, ISO 9001
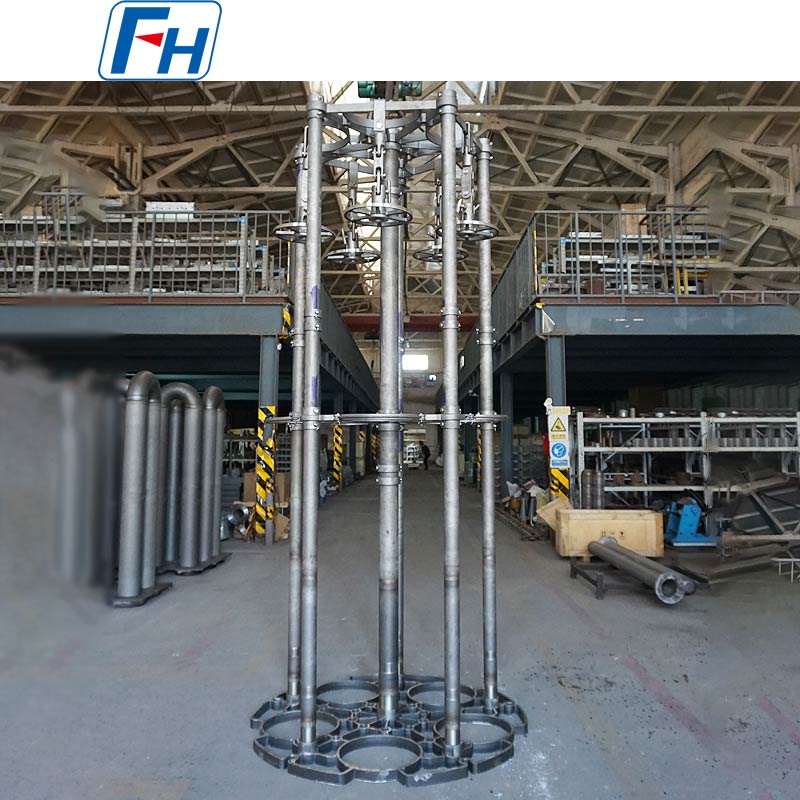 FH® 1.4852 varmebehandlingsarmaturer til IPSEN-brøndovne
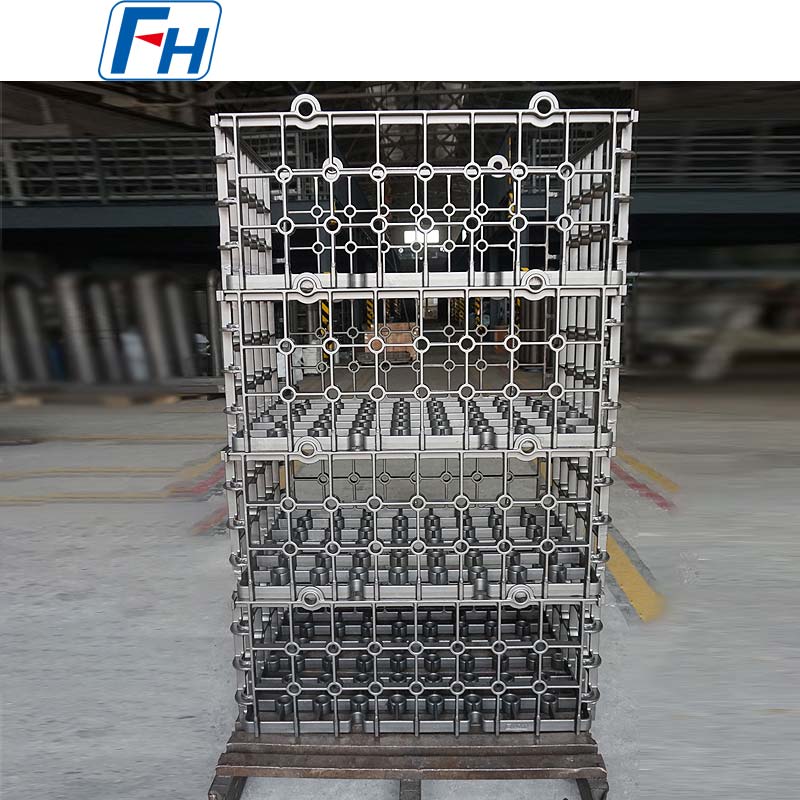 FH® 1.4848 varmebehandlings-opladningskurve til bogie-ildovn
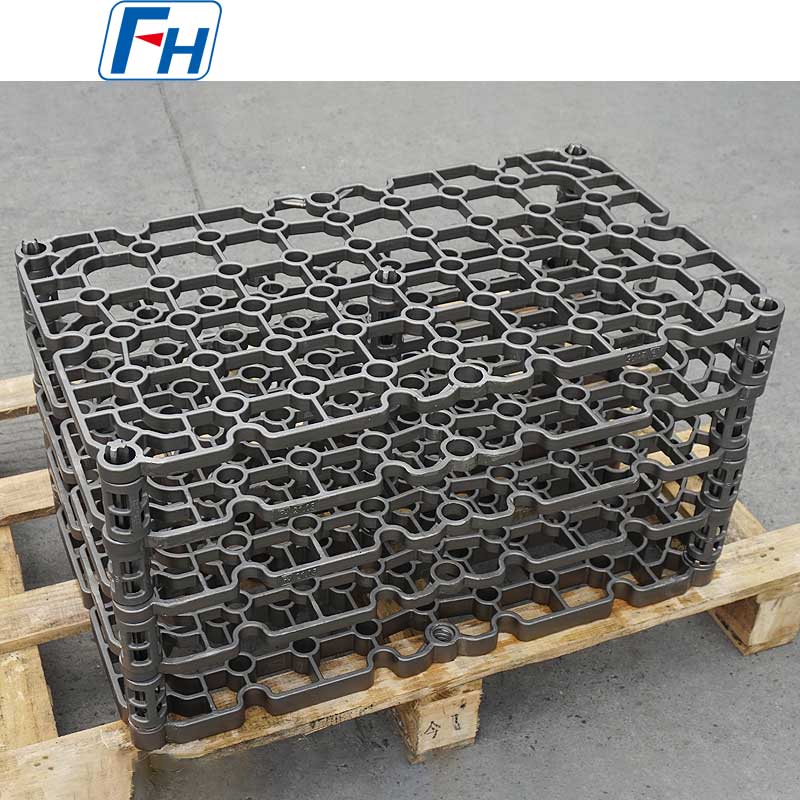 FH® 1.4848 Varmebehandlingsarmaturer til vakuumovn
 Tel: 0510-83310100
 E-mail: info@alloy-casting.com
 Office Add: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.