Direkte svar
Armaturets type skal vælges ved at matche tre variabler på én gang: ovntype, maksimal driftstemperatur og belastningsgeometri. Som en arbejdsregel passer præcisionsstøbte armaturer fremstillet af centrifugalstøbning kontinuerlige ovne med høj belastning, såsom pusher- og mesh-bæltelinjer, mens svejsede varmebehandlingsarmaturer passer til lettere batch-type kammerovne, hvor hurtig omstilling og designfleksibilitet betyder mere end absolut levetid. Brønd- og grubeovne er generelt afhængige af ovnmoler og støbte bundbakker frem for netkurve, fordi det lodrette belastningsmønster har brug for en stiv, fladbundet støtte.
Ovntype er det første filter til valg af armatur
Før man sammenligner materialer eller former, indsnævrer selve ovnkonfigurationen feltet. Et varmebehandlingsarmatur, der fungerer godt i en vakuumovn, kan svigte for tidligt i en atmosfæregravovn, simpelthen fordi den termiske cyklus, atmosfærekemien og den mekaniske belastning er anderledes.
| Ovn type | Anbefalet armatur | Hvorfor det passer |
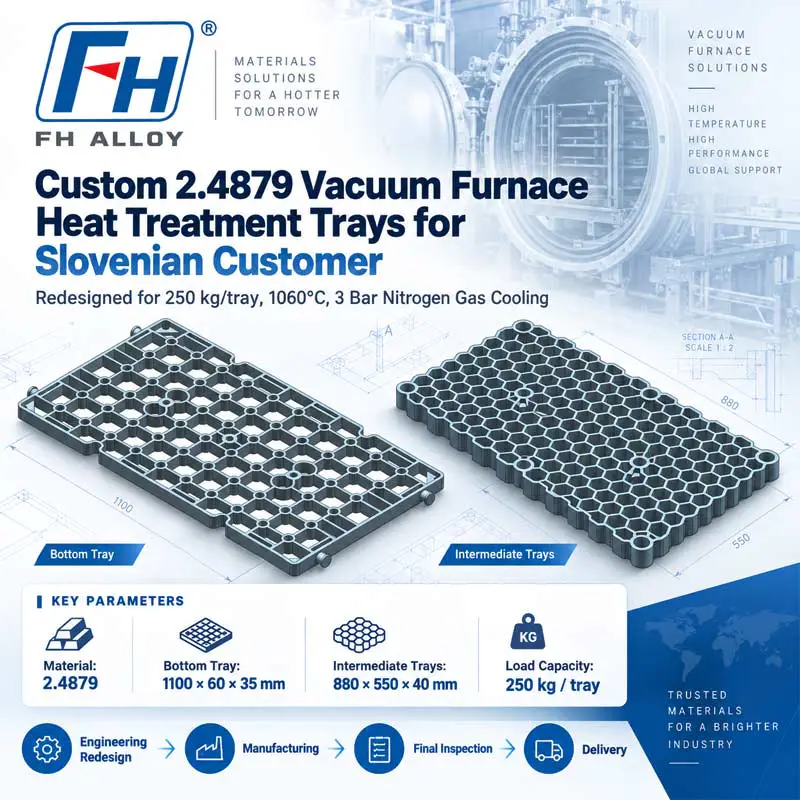
| Vakuum / forseglet bratkøleovn | Støbt armatur, centrifugal støbelegering | Ensartet kornstruktur modstår krybning under gentagne termiske cykler |
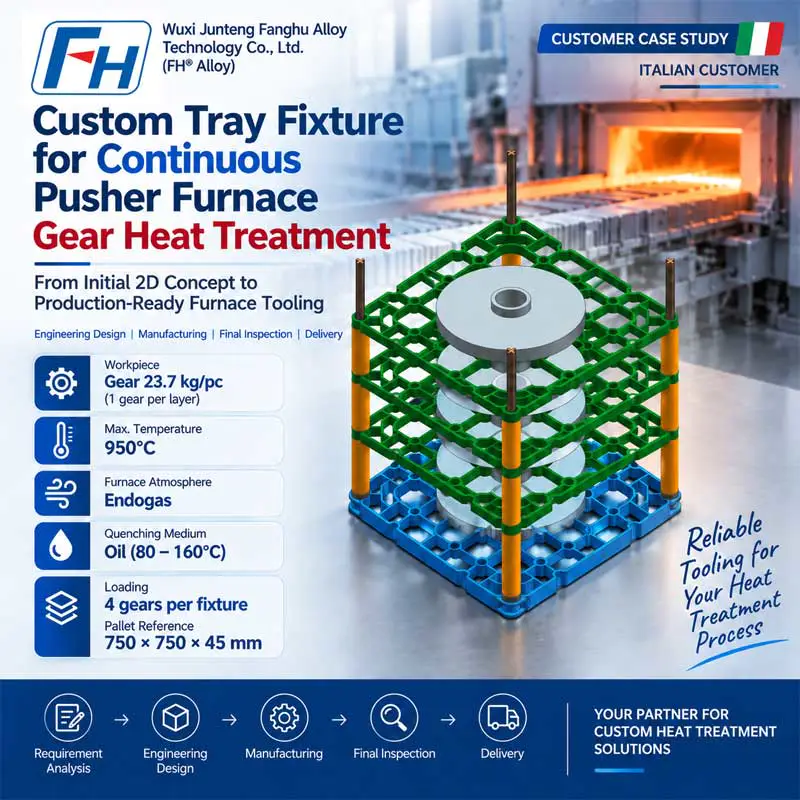
| Kontinuerlig pusher / mesh bælteovn | Varmebehandlingsbasebakker ovnrullesamlinger | Flade, belastningsklassificerede bakker bevæger sig jævnt hen over rullerne uden at vælte |
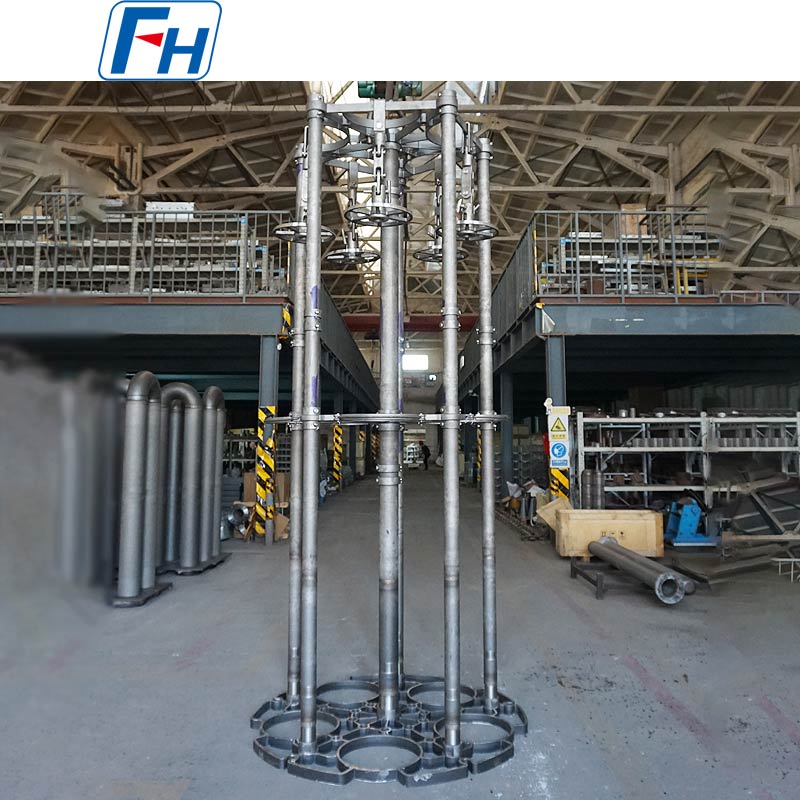
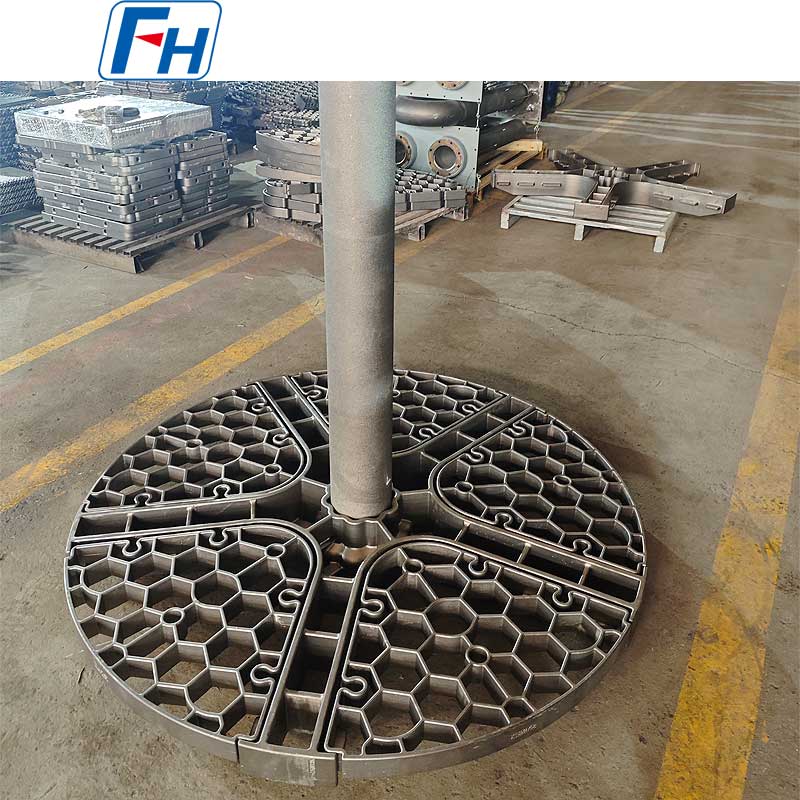
| Brøndtype / Grubeovn | Ovnmoler med støbte støttekurve | Lodret belastning kræver en stiv base, der ikke vil synke under vægt |
| Kammer / kasse-type ovn | Svejste varmebehandlingsarmaturer | Lavere enhedsomkostninger og kortere leveringstid for forskellige batchstørrelser |
| Saltbad / Karbureringsovn | Coatede eller slidstærke foringer på støbte rammer | Korrosionsbeskyttelse forlænger levetiden mod angreb af smeltet salt |
Støbte armaturer vs svejsede armaturer: En side-by-side sammenligning
Dette er det andet beslutningspunkt efter ovntype. En præcisionsstøbekurv, der er produceret gennem tabt-voks-processen, giver en glattere, fladere overflade og holder snævrere tolerancer på tværs af tusindvis af termiske cyklusser, men det tager længere tid at værktøj op. Et svejset varmebehandlingsarmatur kan bygges af lagerplade og stang på dage, hvilket betyder noget, når en kunde har brug for et armatur til en engangs- eller lavvolumenkørsel.
| Faktor | Støbt armatur | Svejset armatur |
| Typisk levetid | 600 – 1.200 termiske cyklusser | 200 – 400 termiske cyklusser |
| Toptemperaturtolerance | Op til 1.180°C med varmebestandige legeringskvaliteter | Normalt begrænset til 950 – 1.050°C |
| Dimensionsstabilitet | Høj, lav vridning under gentagen stress | Moderate svejsesømme er det første fejlpunkt |
| Ledetid | Længere, værktøj påkrævet | Kortere, ingen værktøj nødvendig |
| Bedste pasform | Højvolumen, kontinuerlige produktionslinjer | Lavt volumen, blandede batch-operationer |
Almindelige armaturer, og hvornår hver enkelt giver mening
Inden for både støbte og svejsede kategorier skal armaturets form stadig matche delens geometri og ovnbelastningsmetoden.
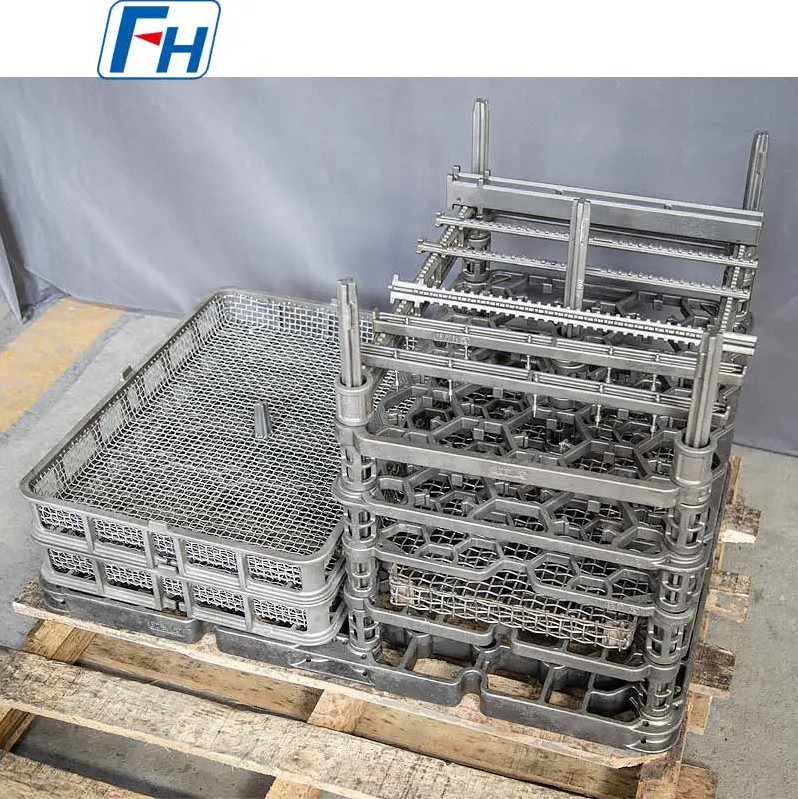
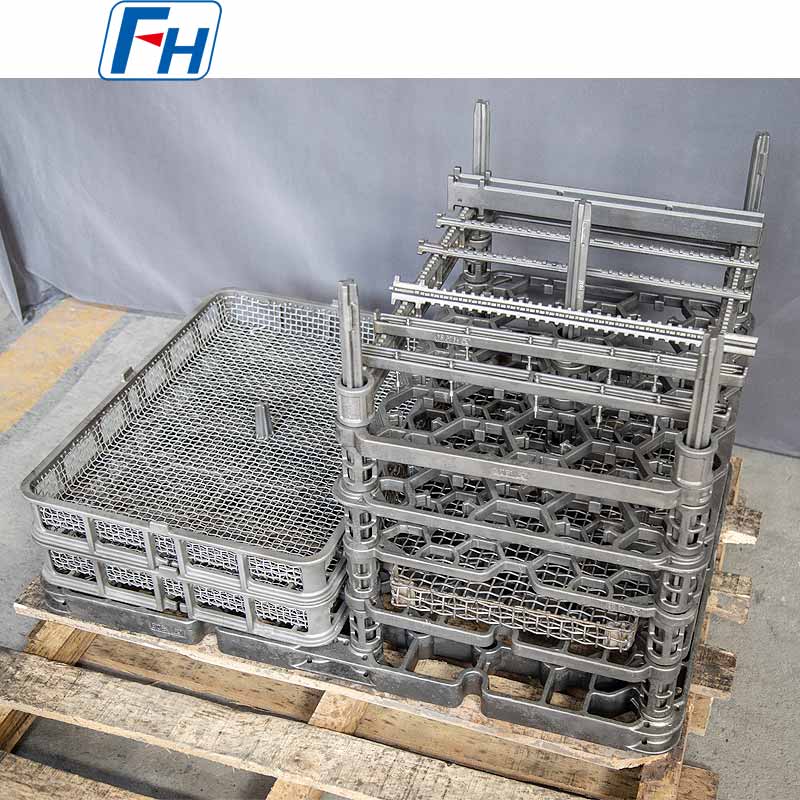
- Varmebehandlingsbundbakker — flade, lastfordelende platforme, der er bedst egnede til små komponenter med stort volumen, såsom fastgørelsesanordninger, lejer og tandhjul, der bevæger sig gennem kontinuerlige ovne.
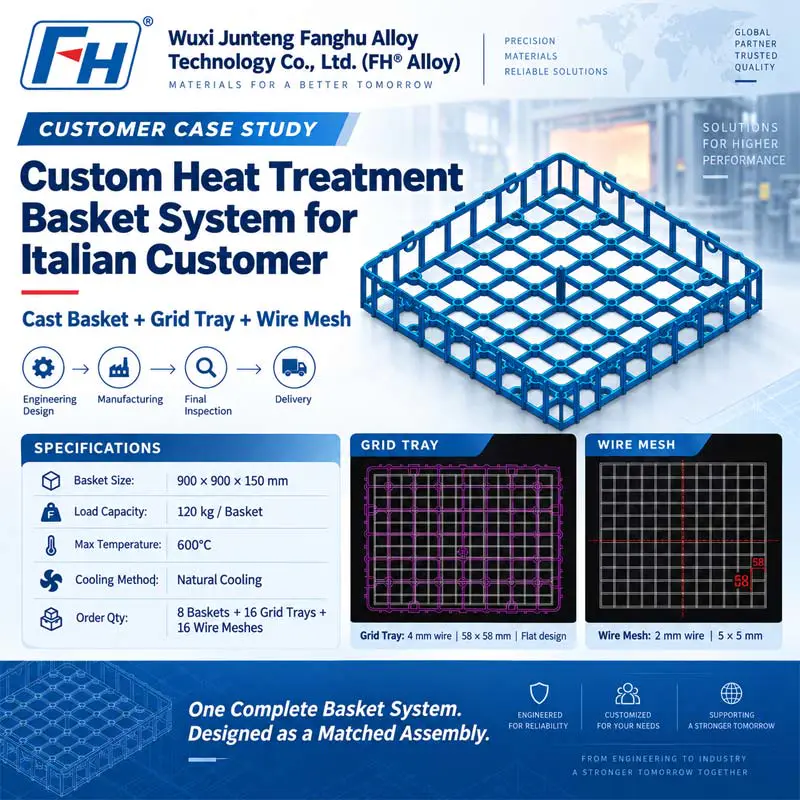
- Præcisionsstøbekurv — perforerede eller gitteragtige kurve, der tillader atmosfære eller gas at cirkulere frit, ideel til karburering og kassehærdning, hvor ensartet gasstrøm kontrollerer overfladens hårdhed.
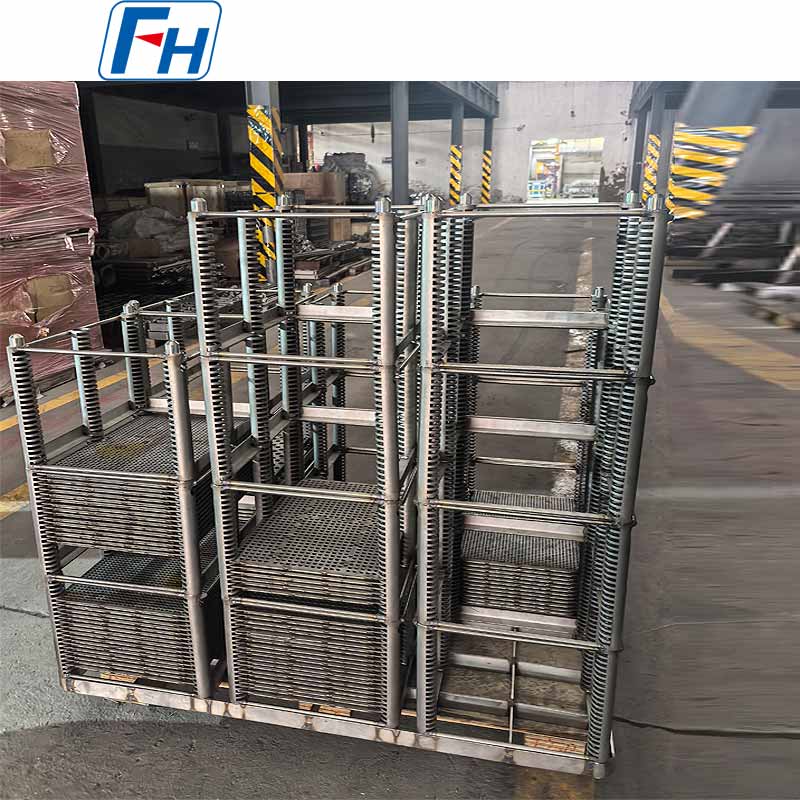
- Svejste varmebehandlingsarmaturer — specialbyggede stativer og rammer til uregelmæssige eller overdimensionerede dele, almindelige i små værktøjs- og formbutikker.
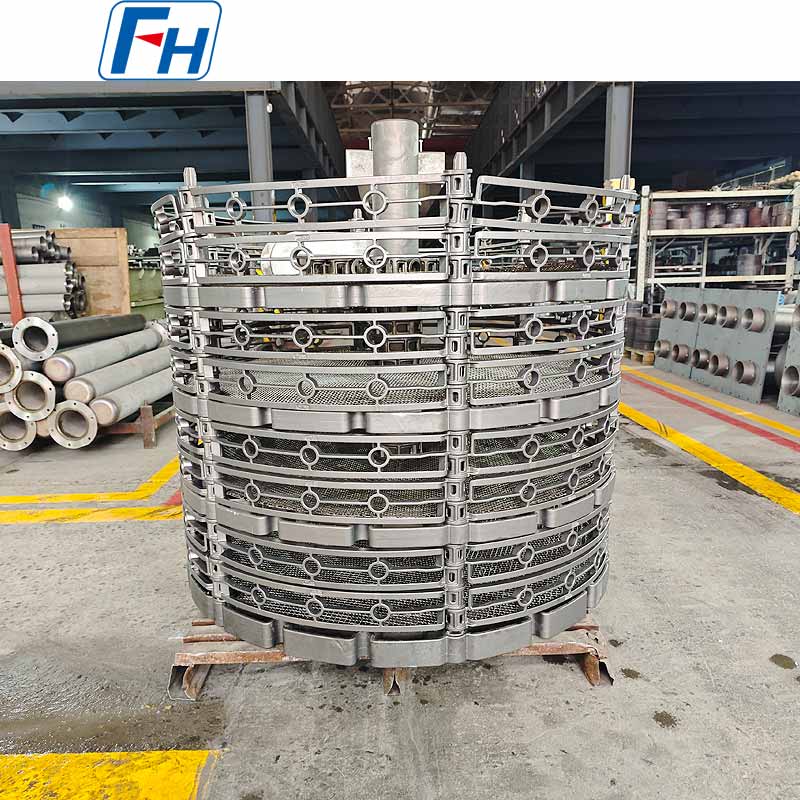
- Ovnrulle- og rulleskinnesamlinger — understøt armaturet i bevægelse snarere end arbejdsemnet direkte, hvilket er væsentligt for ovne af skubbe- og rulleovne, hvor armaturerne bevæger sig kontinuerligt gennem varmezonen.
- Slidbestandige liners — tilføjet til højfriktionskontaktpunkter på armaturer og skinner for at bremse overfladeslid i kontinuerlige ovne, der kører flere skift om dagen.
Fixture Product Line efter Furnace Application
Følgende armaturfamilier dækker de mest almindelige ovnkonfigurationer beskrevet ovenfor, fra kontinuerlige skubbelinjer til brøndtypeenheder.
Match materialekvalitet til maksimal driftstemperatur
Armaturets form er kun halvdelen af beslutningen - legeringskvaliteten afgør, om armaturet overlever den faktiske termiske profil uden at synke eller revne. Armaturer fremstillet ved centrifugalstøbning opnår typisk en mere ensartet kornstruktur end statisk støbte dele, hvilket forbedrer modstanden mod krybning ved vedvarende høj temperatur.
| Materialekvalitet | Ca. Højeste temperatur | Typisk brug |
| 1.4848 | Op til 1.100°C | Grubeovne, kurve til generelle formål |
| 1.4849 | Op til 1.150°C | Kontinuerlige ovnopladningsstativer |
| 1.4852 | Op til 1.180°C | Brøndtype ovne, præcisionsstøbte armaturer |
| Cr25Ni20 | Op til 1.100°C | Armaturer til højtemperaturdrift, generel karburering |
Valg af armaturer efter brancheapplikation
- Bilfremstilling — højbelastnings- og lavdeformationsbeslag til karburering og nitrering af gearkasser og karrosseristrukturer, sædvanligvis parret med ovnrullelinjer for kontinuerlig gennemstrømning.
- Rumfart — brugerdefinerede højtemperaturlegeringsarmaturer til titanium og højstyrkelegeringsdele, hvor dimensionsnøjagtighed under gentagne termiske cyklusser er ikke til forhandling.
- Energi og Sværindustri — modulære, multiovnskompatible armaturer til turbineblade og kedelrør, ofte bygget med ovnpiller til at understøtte tunge, overdimensionerede belastninger.
- Form- og værktøjsfremstilling — dedikerede støttestrukturer, der forhindrer revner eller vridninger under formvarmebehandling, hvilket forlænger formens levetid betydeligt.
En praktisk tjekliste før bestilling af et armatur
Ved at gennemgå disse spørgsmål, før du afgiver en ordre, undgås det mest almindelige misforhold mellem armaturets type og ovnens ydeevne.
- Hvad er ovntypen - vakuum, pusher, brøndtype, kammer eller saltbad?
- Hvad er den maksimale driftstemperatur, armaturet vil se gentagne gange?
- Kører produktionen kontinuerligt og højvolumen, eller lavvolumen og blandet?
- Har lasten brug for åben gasstrøm, som med en præcisionsstøbekurv, eller en flad fast overflade, som med en bundbakke?
- Vil armaturet køre på tværs af ovnruller, og har det brug for slidbestandige foringer ved kontaktpunkter?
- Er der budget og leveringstid for støbt værktøj, eller er en svejset armatur den hurtigere vej?

 0086-13338774804

 Jul 20, 2026
 Category
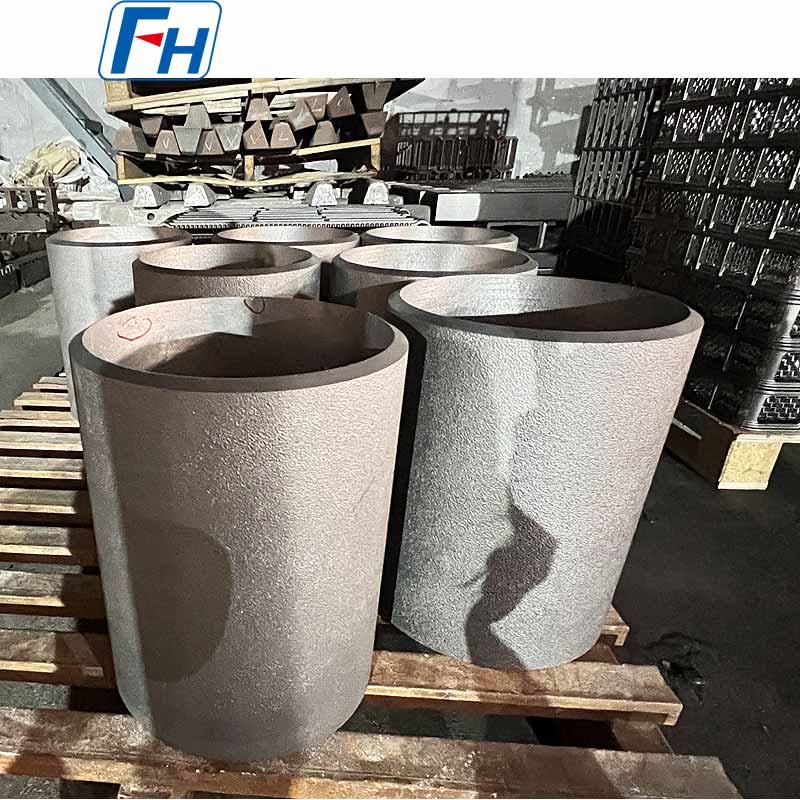 MO-RE 2 Centrifugal støbt bøsning til industrielle ovnsystemer | FH® brugerdefineret størrelse
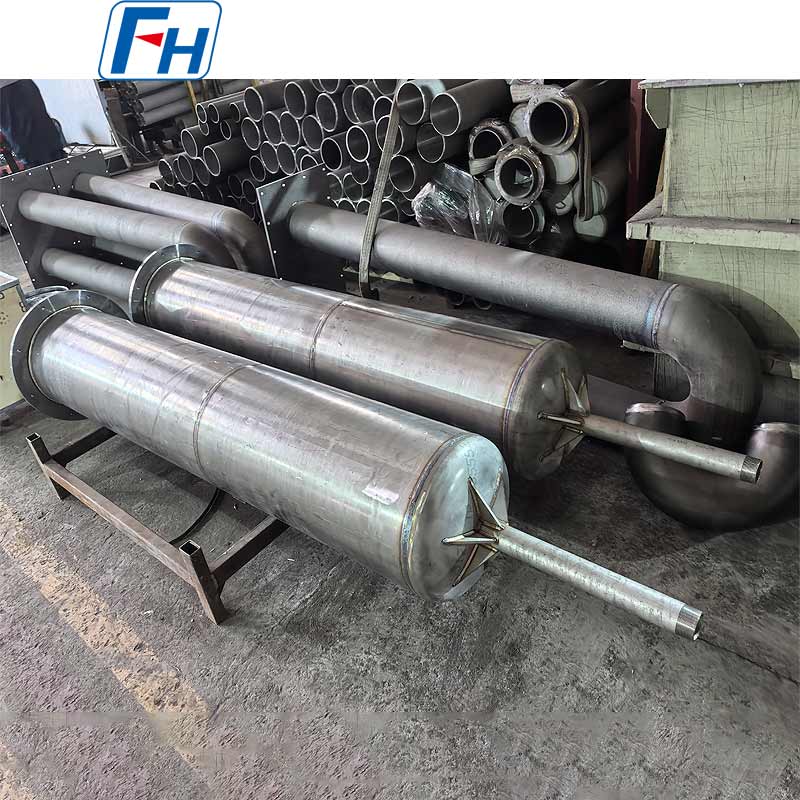 FH® gasfyrede strålerør til industriovne
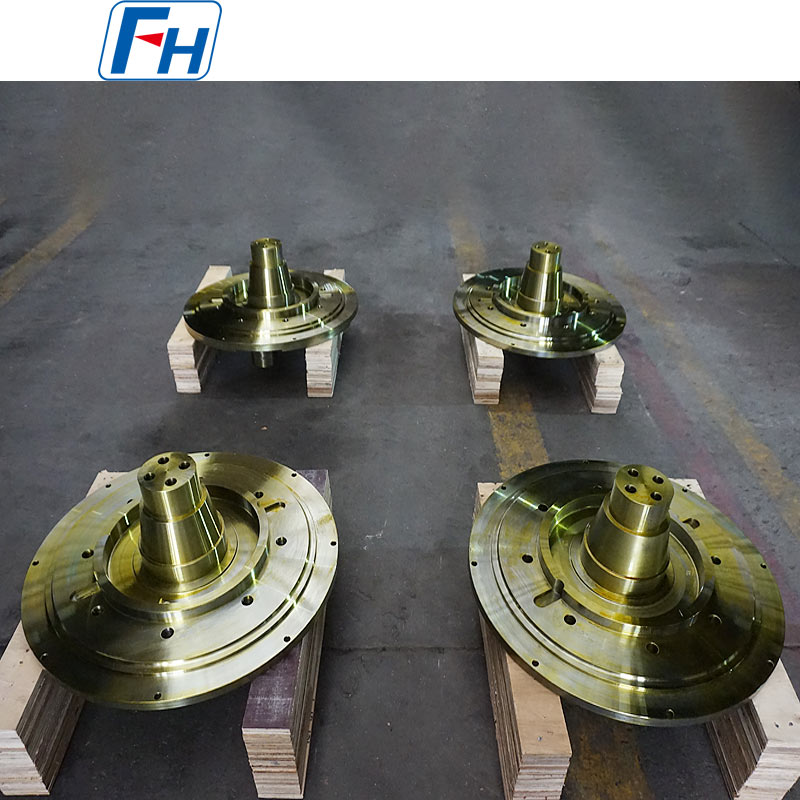 FH® højtydende gasventil til industrielle systemer
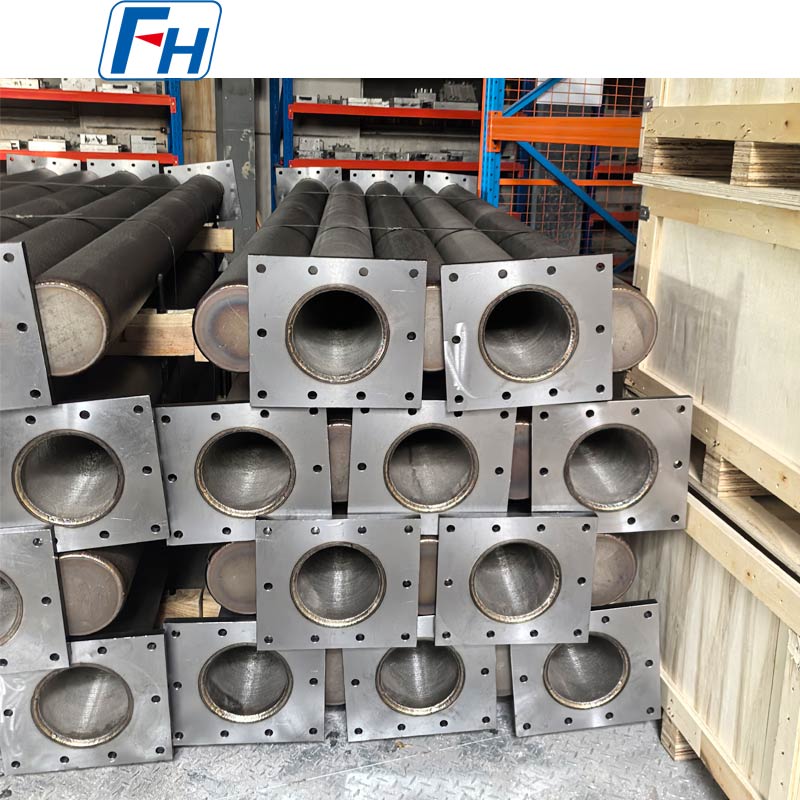 FH® højtydende strålerør til metallurgiske ovne
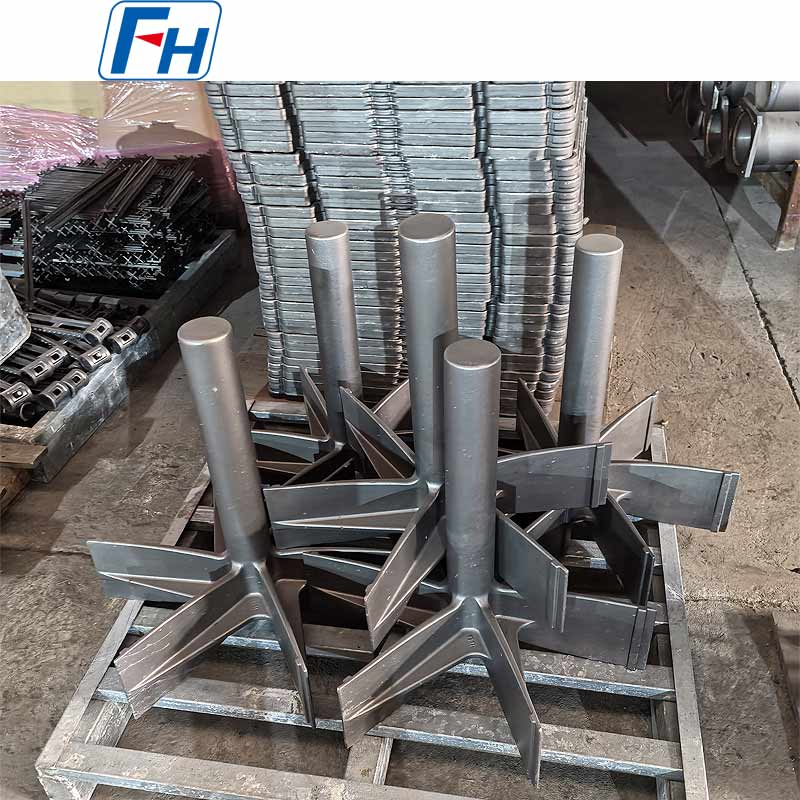 FH® svejsede blæserblade til højtemperaturovne - 1.4848, anti-krybning, dynamisk balancering, ISO 9001
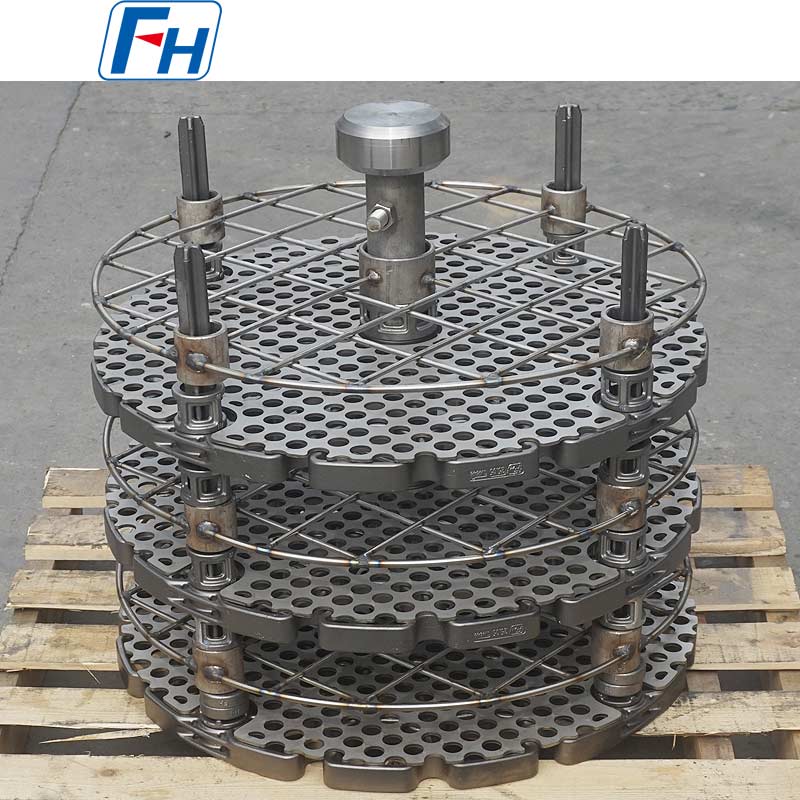 FH® brugerdefinerede brøndtype ovnbeslag og bøjler til karburering og bratkøling
 Tel: 0510-83310100
 E-mail: info@alloy-casting.com
 Office Add: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.